MAVA - RECUPERAÇÃO DE CILINDROS
PROCEDIMENTOS DE SOLDAGEM
Para se obter totalmente os benefícios da alta produção do processo, devemos considerar as seguintes pré-operações: projeto da junta, preparação das bordas, enchimento e fixação.
A - Projeto de Junta e Preparação de Bordas
Tipos de junta usados em SAW incluem principalmente topo, T e juntas sobrepostas (lap joints), embora juntas de borda e canto também possam ser soldadas. Os princípios de projeto de junta e métodos de preparação de bordas são similares aos outros processes de soldagem a arco.
Projeto de junta, especialmente para soldagem de placas, freqüentemente requerem uma abertura de raiz de 1/32 a 1/16 in. para prevenir distorção angular ou ruptura devido a tensões de contração. Entretanto, um abertura de raiz mais larga que o requerido pela soldagem aumentará o tempo e os custos. Isto é válido para soldas de chanfro e filete.
A preparação das bordas pode ser feita por qualquer método de corte ou mecanicamente. A precisão da preparação da superfície é importante, especialmente para soldagem mecânica ou automática. Por exemplo, se a junta projetada com uma raiz de lado 1/4 in. for produzida com uma raiz variando de 5/16 a 1/8 in. pelo comprimento da junta, a solda poderá ficar inaceitável por causa da falta de penetração e fusão excessiva no fim.
B - Enchimento da Junta
O enchimento da junta é uma parte importante das operações de montagem ou submontagem, e pode afetar materialmente a qualidade, resistência e aparência da solda final. Quando se solda placas espessas, as características de penetração profunda do processo enfatizam a necessidade de um controle rigoroso do enchimento. A uniformidade de alinhamento da junta e da abertura da raiz deve ser mantida.
C - Suportes
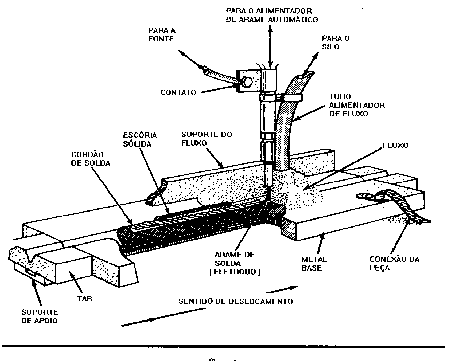
SAW cria um grande volume de metal fundido que permanece fluido por um apreciável intervalo de tempo. Este material fundido deve ser contido e suportado até sua solidificação. Existem diversos métodos comumente usados para suportar o metal fundido quando a junta requer penetração completa:
- Tiras de apoio.
- Soldas de apoio.
- Barras de apoio cobreadas.
- Apoio de fluxo.
Nos dois primeiros métodos, o suporte pode ficar como parte integrante da junta. Nos outros ele deve ser removido após a solda ficar pronta.
Em muitas juntas, a raiz é projetada para ser espessa o suficiente para suportar o primeiro passe de solda. Este método pode ser usado para juntas de topo (com penetração parcial), para soldas de filete e para soldas de tampão. É muito importante que as raízes das soldas de chanfro estejam bem apertadas no ponto de máxima penetração da solda.
Tiras de Apoio
Neste método, a solda penetra e se funde com a tira que fica permanente ou temporariamente como parte integrante da montagem. Tiras de apoio devem ser compatíveis com o metal a ser soldado. É importante que as superfícies de contato estejam limpas e apertadas, caso contrário poderão ocorrer porosidade e vazamento de metal fundido.
Soldas de Apoio
Em uma junta apoiada por metal de solda, o passe de apoio é feito normalmente com algum outro processo como FCAW, GMAW ou SMAW. Esse passe forma um suporte para os passes subseqüentes de SAW que devem ser feitos de lado oposto. O apoio pode permanecer como uma parte da junta ou ser removido por oxigênio ou goivagem a arco, ou por usinagem após a solda tiver sido feita. Ele deve ser substituído por um cordão permanente de SAW.
Apoio Cobreado
Em algumas juntas, uma barra de apoio cobreada é usada para suportar a poça de fusão mas não permanece como parte da solda. Cobre é usado por causa da sua alta condutividade térmica, que evita o metal de fundir-se até a barra de apoio. A barra de apoio deve ter massa suficiente para evitar sua fusão, que poderia contaminar a solda com cobre. Deve-se ter o cuidado de evitar que o cobre fique preso na solda devido ao "harsh" do início do arco. Algumas vezes, passa-se água através do apoio para mantê-lo frio, particularmente para aplicações de alta produção, tomando-se o cuidado de evitar que haja condensação sobre a barra.
Apoio de Fluxo
Fluxo, sob pressão moderada, pode ser usado como apoio mecânico para SAW. Ele é colocado no interior de uma tira de material flexível. Abaixo da tira, há uma mangueira inflável de lonas de borracha. A mangueira é inflada a uma pressão de 5 a 10 psi (35 a 70 kPa) para produzir uma pressão de fluxo moderada no apoio.
D - Fixação
O propósito principal é assegurar um alinhamento adequado da peça de trabalho durante o manuseio e soldagem. Algumas montagens podem necessitar de fixações rígidas para manter sua forma, assim como alguns grampos de fixação para manter a junta alinhada durante a soldagem evitando o empenamento e flexão pelo calor da soldagem.
Para montagens inerentemente rígidas, basta um pontinho de solda. Seções muito espessas oferecem considerável restrição contra a flexão e empenamento. Em casos intermediários, uma combinação de ponto de solda, fixação e solda seqüencial podem ser necessárias. Para juntas de materiais leves, um grampo é necessário. Grampos mantêm o alinhamento e removem calor, reduzindo ou evitando o empenamento.
Fixadores também incluem os gabaritos e ferramentas usados para facilitar a soldagem. Exemplos: rolos usados para girar peças cilíndricas durante o ajuste e soldagem; plataformas giratórias com ajuste angular para posicionar juntas em posições favoráveis; manipuladores com "booms" móveis para posicionar o cabeçote e em algumas vezes o operador em localizações de alcance difícil.
E - Inclinação da Peça
A inclinação da peça durante a soldagem pode afetar a forma do cordão de solda. Muitas soldas são feitas na posição plana. Entretanto, algumas vezes é necessário ou desejável soldar com a peça levemente inclinada para que a solda avance em declive ou aclive. Por exemplo, em uma soldagem de alta velocidade de chapas de aço de 0.05 in., consegue-se uma solda melhor quando a peça está inclinada de 15
° a 18° e a soldagem é feita em declive. A penetração é menor quando a chapa está num plano horizontal. O ângulo de inclinação deve ser reduzido com o aumento da espessura para aumentar a penetração.Na soldagem em declive a poça tende a escoar sob o arco e pré-aquecer o metal base, particularmente na superfície. Isto produz uma zona de fusão de forma irregular. Quando o ângulo de inclinação cresce, forma-se uma depressão no meio da solda, a penetração decresce e a largura da solda cresce.
Soldagem em aclive afeta o contorno da zona de fusão e a superfície da solda. A força da gravidade faz a poça ficar para trás do eletrodo e escoar para baixo. As bordas do metal base fundem e deslocam-se para o meio do cordão. Quando o ângulo de inclinação cresce, o reforço e a penetração crescem e a largura decresce. O ângulo limite para a soldagem em aclive com correntes até 800 A está por volta de 6
° , ou uma inclinação de 1/10. Se forem usadas correntes maiores o ângulo decresce. Inclinações superiores a 6° tornam a solda incontrolável.
E-MAIL:
[email protected]Sites interessantes: